


Zento Trilium Metal Tech Co., Ltd. è uno dei principali produttori e fornitori di piastre fresate in alluminio in Cina. Benvenuti ad acquistare piastre fresate in alluminio durevole e sfuso prodotte in Cina qui dalla nostra fabbrica. Se avete domande sul servizio personalizzato, non esitate a contattarci via email.
Riepilogo del prodotto

Piastre in alluminio lavorate a controllo numerico di precisione fabbricate sui nostri centri di lavoro CNC presso lo stabilimento di Ruqing.
Queste piastre fungono da piastre di base, piastre di fissaggio, piastre per utensili e superfici di montaggio strutturali in apparecchiature di automazione, dispositivi di prova e macchinari di precisione.
Produciamo piastre fresate per costruttori di macchine, integratori di automazione e produttori di apparecchiature di laboratorio.
L'attenzione degli ingegneri è rivolta alla planarità, al parallelismo e alla precisione della disposizione dei fori, perché una piastra di fissaggio che non è piatta o presenta fori di centraggio posizionati in modo errato compromette la precisione di ogni parte prodotta su di essa.
Processo di produzione e attrezzature
Piastra per utensili in alluminio: la planarità è tutto
Una lastra di alluminio appena uscita dal laminatoio non è piatta: presenta tensioni residue derivanti dal processo di laminazione. Quando si lavora una faccia, le tensioni si allentano e la lamiera si deforma. Gestire tutto ciò è l'arte della fabbricazione delle piastre con utensili.
Passaggio 1: selezione del materiale
Per la massima planarità e stabilità, consigliamoMIC-6 piastra per utensili fusi. MIC-6 lo èfuso, non arrotolato, ed èalleviato dallo stressal mulino. Lavora in piano erimane piatto. Per applicazioni generiche,6061-T6è conveniente ma potrebbe richiedereantistressOlavorazioni di sgrossatura e finituraper ottenere una perfetta planarità.
Passaggio 2: lavorazione di sgrossatura
Noimacchina ruvidala piastra, lasciando 0,5-1,0 mm su tutte le superfici. Ciò allevia la maggior parte delle tensioni residue. Il piatto è quindisbloccatoe permesso di farlorelaxprima di terminare la lavorazione.
Passaggio 3: terminare la lavorazione
Il piatto èrisistematocon una forza di serraggio minima e tutte le superfici critiche lo sonofinitura lavorataalle dimensioni finali sul nostroCentro di lavoro CNC (1060B)Omulino a portale (X2018A). Usiamoutensili affilati in carburoEtagli leggeriper ridurre al minimo le forze di taglio che potrebbero flettere la piastra.
Passaggio 4: foratura e maschiatura
I buchi sonoforato, alesato (per tasselli) e filettatonella stessa configurazione per garantire la precisione del posizionamento. Usiamofresatura di filettiper filettature critiche per garantire la perpendicolarità ed evitare la rottura del maschio nei fori ciechi.
Il reclamo di un costruttore di attrezzature: il caso della piastra dell'utensileria deformata
Un costruttore di attrezzature ha riferito che una piastra MIC-6 lavorata da un'altra officina avevadeformatodopo alcune settimane di servizio, causando l'oscillazione delle parti dell'apparecchio. Le indagini hanno dimostrato che il negozio avevalavorato solo su una faccia, rilasciando le sollecitazioni che hanno causato l'incurvamento della piastra.
La nostra soluzione:Noi semprelavorare entrambe le faccedi una piastra di utensileria, rimuovendo materiale uguale da ciascun lato per bilanciare le sollecitazioni. Per le applicazioni critiche, specifichiamoMIC-6Emacchina per sgrossatura e finituracon riduzione dello stress tra le operazioni. Verifichiamo la planarità sul nsCMMe fornire un rapporto di ispezione.
Considerazioni sull'anodizzazione:
L'anodizzazione aggiunge spessore (tipicamente 5-15μm per superficie). Per i fori di precisione, noimacchina sottodimensionataper consentire l'accumulo di anodizzazione. Specificare se la piastra verrà anodizzata durante la richiesta di offerta.
Inserti filettati:
Per le piastre in alluminio soggette a frequenti montaggi/smontaggi, consigliamoinserti filettati(Helicoil, Keensert) per prevenire l'usura del filo. Possiamo installare inserti come parte del processo di lavorazione.
Controllo qualità e certificazione
Verifica dimensionale:
Planarità:Verificato ilXi'an Edward CMM. La piastra viene misurata su una piastra di superficie o su un letto CMM.
Posizione del foro:Tolleranza di posizione effettiva verificata in base al disegno (tipicamente ±0,05 mm).
Qualità del filo:Controllato conmisuratori di filettatura passa/non passa.
Certificazione dei materiali:
Certificati del mulino forniti. Per MIC-6, certificato di conformità incluso.
Finitura superficiale:
Rugosità:Controllato conrugosimetro portatilese specificato.
Pacchetto di documentazione:
Certificazione dei materiali
Rapporto di ispezione CMM (planarità, posizioni dei fori)
Certificato di conformità


Note tecniche e domande frequenti
|
Materiale |
Pro |
Contro |
Ideale per |
|
6061-T6 |
Costo inferiore, prontamente disponibile |
Stress residuo, può deformarsi dopo la lavorazione |
Planarità non critica per uso generale |
|
MIC-6 |
Cast e disteso, ottima stabilità |
Costo maggiore, spessori limitati |
Utensileria di precisione, attrezzature, tavole ottiche |
SÌ. Regoleremo le dimensioni lavorate per consentire l'accumulo di anodizzazione. La tolleranza standard è di +0.01-0.02mm sui diametri per l'anodizzazione. Specificare "anodizzare dopo la lavorazione" durante la richiesta di offerta.
Inserti Helicoil o Keensert in acciaio inossidabile. Forniscono fili robusti e resistenti all'usura in alluminio. Possiamo installarli come parte del processo di lavorazione.
Il nostro mulino a portale (X2018A) può lavorare piastre fino a 2000 mm x 1000 mm. Per lastre più grandi, possiamo utilizzare allestimenti pallettizzati o coordinarci con i negozi partner. Fornisci le dimensioni della tua piastra durante la richiesta di offerta.

Ottieni un preventivo personalizzato
Carica il disegno della piastra con i requisiti di planarità e schema dei fori. Il nostro team di ingegneri fornirà un preventivo entro 24 ore.
Sistemi di qualità che supportano questo prodotto
| Certificato ISO 9001 |
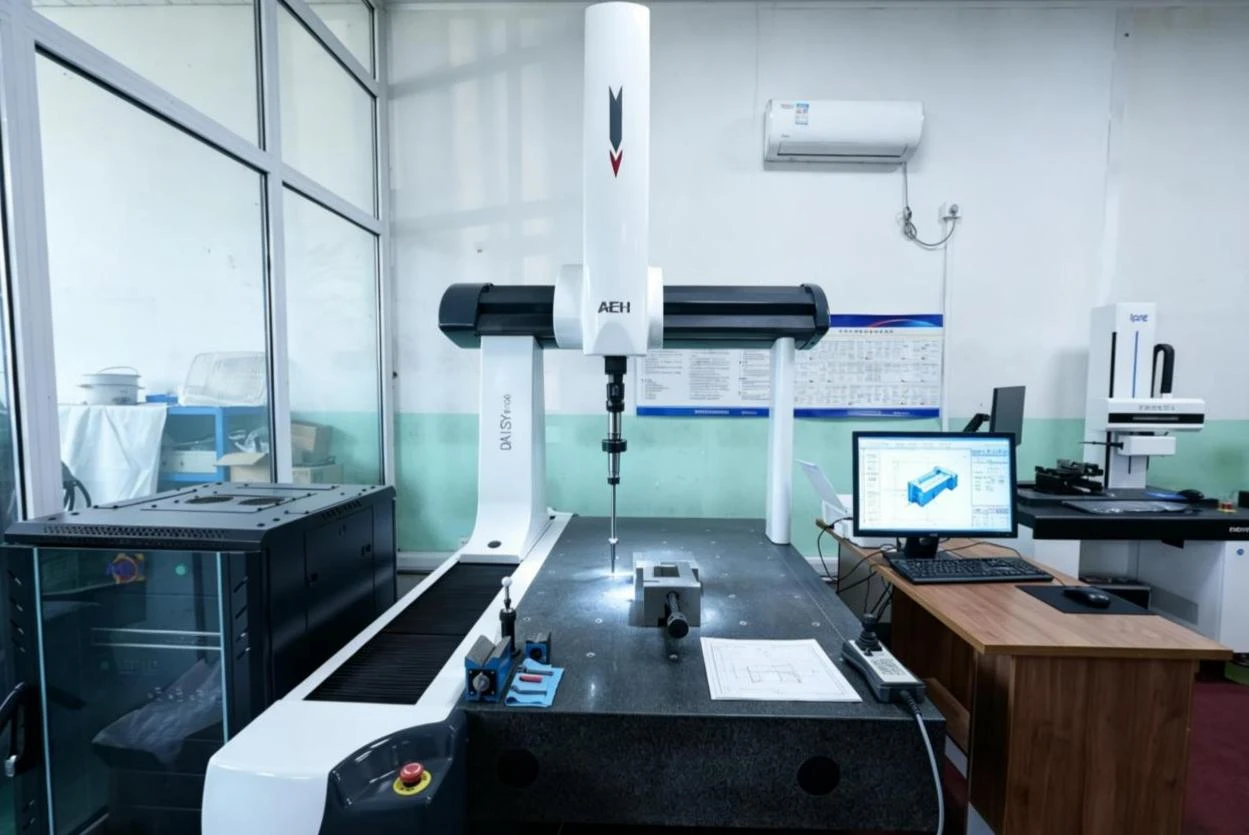
Attrezzatura di ispezione utilizzata per questa parte:
Xi'an Edward CMM - Planarità, verifica della posizione dei fori
Tester di rugosità superficiale - Verifica della finitura (se specificato)
Zento Trilium Metal Tech Co., Ltd.|Tientsin, Cina|info@zntmetal.com
Specifiche tecniche
|
Specifica |
Dettagli |
|
Materiale |
Alluminio 6061-T6 (standard) |
|
Spessore |
6 mm – 100 mm |
|
Dimensioni massime |
Fino a 1500 mm x 800 mm (più grandi tramite fresatrice a portale o configurazioni pallettizzate) |
|
Planarità |
Inferiore o uguale a 0,05 mm per 300 mm (standard); Disponibile inferiore o uguale a 0,025 mm |
|
Parallelismo |
Inferiore o uguale a 0,05 mm |
|
Finitura superficiale |
Come lavorato (Ra 1,6-3,2μm) |
|
Caratteristiche |
Fori filettati (maschiati), fori per spine di riferimento (alesati), lamature, tasche, profili |
|
Confezione |
Confezionati singolarmente con pellicola protettiva, imballati su misura |
|
Certificazione |
Conforme alla norma ISO 9001; certificati dei materiali disponibili |
Etichetta sexy: piastra in alluminio fresato, produttori di piastre in alluminio fresato in Cina, fornitori, fabbrica, Piastra fresata in alluminio, Piastra di base fresata CNC, Parti per fresatura CNC, Parti Strutturali Complesse


